



Un cuscinetto a sfere a gola profonda che si guasta entro le prime 1.000 ore raramente costituisce un problema al cuscinetto. Di solito è un problema di montaggio. Guidare un 6205 su un albero colpendo l'anello esterno e la forza di montaggio viaggia attraverso le sfere nelle piste, lasciando segni di brinellatura che si manifestano come rumore molto prima che il grasso venga sostituito.
Allora cosa c'è in un kit di montaggio? Gli strumenti per il montaggio dei cuscinetti rientrano in quattro famiglie di lavoro: strumenti di forza (presse a albero, presse idrauliche, tubi e manicotti di montaggio), strumenti termici (riscaldatori a induzione, bagni d'olio e forni), strumenti di azionamento e impatto (martelli a colpo morto, anelli di impatto e dadi idraulici) e strumenti di rimozione (estrattori a due e tre ganasce, estrattori ciechi e martelli scorrevoli). Aggiungete un comparatore, uno spessimetro e un termometro a contatto e potrete montare e verificare correttamente quasi tutti i cuscinetti standard.
La regola che li lega insieme è breve: applicare la forza solo all'anello che sopporta l'accoppiamento con interferenza, rimanere al di sotto del limite di temperatura del cuscinetto e confermare il risultato con una misurazione invece che con una sensazione.
Cosa conta come strumento di montaggio dei cuscinetti?
Uno strumento di montaggio dei cuscinetti è qualsiasi dispositivo che posiziona un cuscinetto con il percorso della forza, la temperatura e l'allineamento corretti. La tua macchina da stampa esistente è già idonea, a condizione che tu abbia l'adattatore corretto per il foro di fronte a te.
| Famiglia di strumenti | Più adatto a | Intervallo tipico di alesaggio | Il fallimento lo previene |
|---|---|---|---|
| Pressa e raccordo per tubo | Montaggio a freddo, adattamenti da leggeri a medi | da 10 a 80 mm | Brinellatura causata da colpi di martello |
| Pressa idraulica e manicotto di raccordo | Montaggio a freddo, interferenze più pesanti | da 30 a 150 mm | Sedili inclinati e disallineati |
| Riscaldatore a induzione | Montaggio a caldo, cuscinetti medi e grandi | da 50 a 500 mm | Forza eccessiva e sedili danneggiati |
| Bagno d'olio o forno | Montaggio a caldo, volume ridotto, parti semplici | Qualunque | Riscaldamento irregolare e incontrollato |
| Ghiera idraulica con iniezione d'olio | Adattamenti affusolati e con interferenza pesante | 100 mm e oltre | Irritazione sui sedili affusolati |
| Estrattore a due o tre griffe | Smontaggio degli anelli esterni dagli alloggiamenti | da 10 a 100 mm | Incisione sulla sede dell'alloggiamento |
| Estrattore cieco o martello scorrevole | Cuscinetti in alloggiamenti ciechi o con spallamento | da 10 a 50 mm | Tirare l'anello interno attraverso le sfere |
Il messaggio che emerge dalla tabella è che l'adattatore conta più della macchina. Una pressa a pergolato modesta con un tubo di raccordo di dimensioni corrette supera le prestazioni di una pressa idraulica di grandi dimensioni utilizzata con un tratto di tubo.
Montaggio a freddo: Presse, Raccordo Tubi e Maniche
Per fori fino a circa 80 mm e accoppiamenti con interferenza ordinaria, una pressa con il tubo di raccordo corretto è il metodo più rapido e sicuro e costa molto meno delle apparecchiature di riscaldamento.
Due dettagli decidono se la stampa aiuta o danneggia. La forza deve attraversare l'anello che è effettivamente serrato: con un accoppiamento con interferenza sull'anello interno, il tubo preme sulla faccia dell'anello interno; con un alloggiamento montato, preme sull'anello esterno. La faccia del tubo deve inoltre essere piatta, parallela e sufficientemente larga da coprire la spalla dell'anello senza toccare la gabbia, lo schermo o la guarnizione.
Il dimensionamento è il punto in cui le officine tagliano gli angoli. Un tubo troppo stretto concentra le sollecitazioni su una piccola fascia dell'anello e può inclinare il cuscinetto; uno troppo largo preme la gabbia. Controllare le dimensioni del contorno sul dati tecnici pagina per la serie esatta prima di lavorare un set di tubi.
Un semplice martello non è uno strumento di montaggio. Un martello a colpo sicuro con una bussola di montaggio adeguata è accettabile per cuscinetti di piccole dimensioni con accoppiamenti leggeri e spesso è l'unica opzione in cantiere, ma l'impatto deve comunque colpire esattamente l'anello stretto.
Questo è l'ambiente di lavoro della maggior parte dei cuscinetti delle serie 60 e 62: impieghi industriali generali con accoppiamenti per alberi da j5 a k5, dove un set di tubi ben realizzato copre la maggior parte dei lavori di montaggio di routine.
 Cuscinetto a sfere a gola profonda OEM serie 60 Elenco delle categorie Cuscinetti a sfere a gola profonda serie 60 con anelli GCr15, tenute multiple, gradi di precisione e dati di carico/velocità per il montaggio industriale di routine. Visualizza il prodotto →
Montaggio a caldo: riscaldatori a induzione e limiti di temperatura
Il calore è lo strumento giusto quando il montaggio a freddo richiederebbe una forza eccessiva, il che in pratica significa accoppiamenti oltre un'interferenza di circa 0,05 mm o fori superiori a 100 mm.
L'aritmetica è semplice. L'acciaio dei cuscinetti si espande di circa lo 0,00115% del suo diametro per grado Celsius, quindi 0,05 mm di interferenza su un foro di 100 mm richiedono un aumento di circa 45 gradi C, più un margine di lavoro di 20-30 gradi C. Il bersaglio solitamente atterra a una temperatura compresa tra 70 e 90 gradi C, comodamente all'interno del raggio di sicurezza.
Questo intervallo ha dei limiti. I cuscinetti standard non devono superare i 120 gradi C e i cuscinetti sigillati o pre-ingrassati devono rimanere a una temperatura pari o inferiore a 80 gradi C in modo che il grasso e l'elastomero di tenuta sopravvivano. I riscaldatori a induzione raggiungono l'obiettivo in modo rapido e uniforme e la maggior parte delle unità mantiene una temperatura impostata. Un forno o un bagno d'olio gestisce volumi ridotti ma si riscalda lentamente, mentre un bagno d'olio lascia residui che devono essere rimossi prima che il cuscinetto entri in servizio.
Non utilizzare mai una fiamma libera, una piastra calda o una pistola termica. Il surriscaldamento locale altera la tempra della canalina ed il danno è invisibile al momento del montaggio.
Strumenti di rimozione: estrattori, estrattori ciechi e dadi idraulici
Lo smontaggio segue la stessa logica inversa: afferrare e tirare l'anello che porta l'accoppiamento con interferenza, mai tirare attraverso gli elementi volventi.
Per l'adattamento dell'albero, utilizzare un separatore per cuscinetti o una piastra divisa dietro l'anello interno con un estrattore a due o tre ganasce. Per l'adattamento dell'alloggiamento, l'estrattore agisce sull'anello esterno. Negli alloggiamenti ciechi o con spallamento, un estrattore cieco o un martello scorrevole con pinza espandibile è l'unico utensile che raggiunge l'anello esterno; se il cuscinetto non si muove, riscaldare moderatamente l'alloggiamento invece di colpire con forza.
I sedili ampi e affusolati e gli attacchi pesanti sono un lavoro diverso. Le ghiere idrauliche e l'iniezione d'olio sono standard perché applicano una forza assiale controllata senza impatto e la pressione può essere registrata. Un cuscinetto che è stato trascinato attraverso le sfere durante la rimozione deve essere trattato come rottame.
Adattamento dell'utensile all'adattamento e alla dimensione del foro
La scelta dello strumento dipende dalla taglia e dalla vestibilità piuttosto che dall'abitudine. La tabella seguente rappresenta un ragionevole punto di partenza per i cuscinetti radiali a sfere per normali impieghi industriali.
| Dovere e forma | Metodo di montaggio | Metodo di rimozione | Verifica |
|---|---|---|---|
| Fino a 50 mm di foro, da j5 a k5 | Pressa ad albero con tubo di raccordo | Piastra separatore più estrattore | Rotazione della lancetta, comparatore |
| Foro da 50 a 100 mm, da k5 a m5 | Pressa idraulica o riscaldatore a induzione | Estrattore agente sull'anello di tenuta | Controllo dell'eccentricità radiale |
| 100 mm e oltre, m5 to n6 | Riscaldatore a induzione at 70 to 90 degrees C | Estrattore idraulico o iniezione d'olio | Controllo del gioco dopo il raffreddamento |
| Cuscinetti sigillati o pre-ingrassati | Riscaldatore a induzione at or below 80 degrees C | Estrattore, nessun riscaldamento superiore a 80 gradi C | Rotazione regolare a mano |
| Serie a sezione sottile o in miniatura | Pressa leggera, lenta e squadrata | Estrattore cieco o pinza espandibile | Senti la ruvidità e gioca |
Quando un cuscinetto viene realizzato su disegno anziché su una pagina di catalogo, il metodo di montaggio segue quel disegno: l'accoppiamento, la durezza della sede e la temperatura consentita derivano tutti dalle specifiche e l'attrezzatura deve rispettarle.
Cuscinetti a sfere a gola profonda serie OEM non standard Cuscinetti a sfere a gola profonda personalizzati realizzati su disegno o campione, con varie dimensioni, tipologie di corone, tenute e opzioni di flangia in miniatura per attrezzature speciali. Visualizza il prodotto → Cinque errori di montaggio che riducono la durata dei cuscinetti
La maggior parte dei danni crescenti è riconducibile a una piccola serie di scorciatoie ricorrenti.
- Guidare sull'anello sbagliato. La forza passata attraverso le sfere raschia le piste in pochi secondi, anche con un martello dalla faccia morbida.
- Riscaldamento senza controllo. Una torcia o una piastra riscaldante creano temperature irregolari e surriscaldamento locale che modificano la durezza della pista.
- Utilizzando il vecchio cuscinetto come driver. Entra in contatto con la superficie sbagliata, trasmette il carico attraverso le sfere e spesso si inceppa nella sede.
- Saltare il controllo dell'allineamento. Un cuscinetto premuto leggermente inclinato carica un lato della pista e si rompe presto.
- Ignorando il gioco residuo. Ricontrollare dopo il raffreddamento con un comparatore; un cuscinetto che gira rigidamente è già precaricato.
Come il cuscinetto stesso cambia lo strumento di cui hai bisogno
Il design del cuscinetto modella il kit di attrezzi tanto quanto l'albero. I cuscinetti a sezione sottile come le serie 67, 68 e 69 si riscaldano più velocemente e si deformano più facilmente rispetto alle serie 60 o 62, quindi il riscaldamento a induzione controllata conta più della potenza di riscaldamento e una pressa è spesso più sicura di uno strumento a percussione.
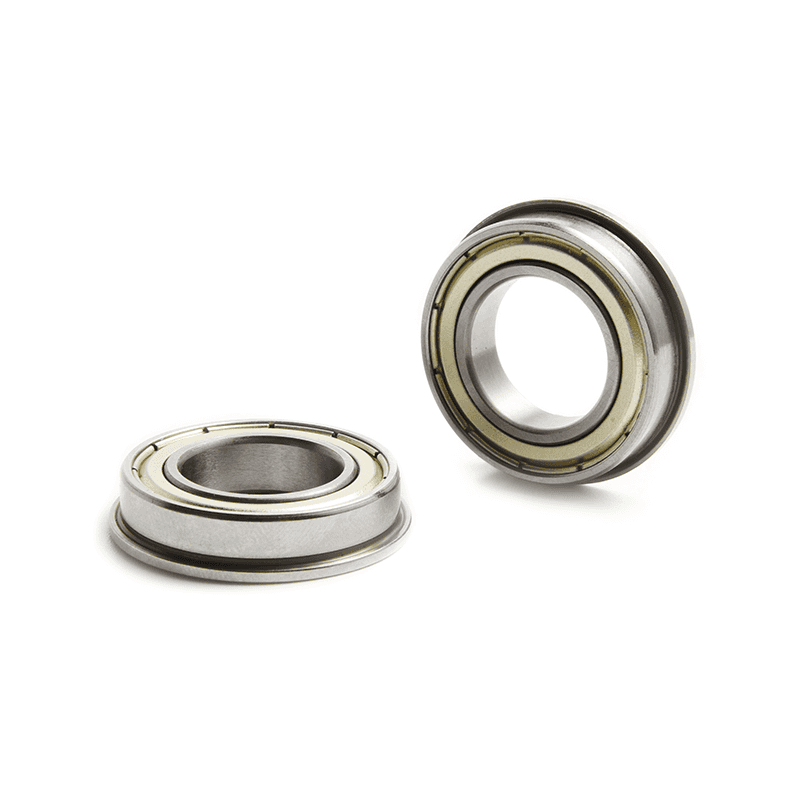
I cuscinetti della serie flangiata nelle apparecchiature di automazione mostrano come una caratteristica dell'alloggiamento cambi il metodo: la flangia si posiziona in una rientranza lavorata, quindi una pressa con una piastra piana mantiene la posizione assiale molto meglio di qualsiasi lavoro con martello.
Cuscinetti a sfere a gola profonda serie flangia OEM Cuscinetti a sfere a gola profonda flangiati per il posizionamento in cavità lavorate, con varianti schermate e aperte di piccolo diametro, anelli GCr15 e diversi gradi di gioco. Visualizza il prodotto → I cuscinetti miniaturizzati della serie MR non tollerano quasi nessuna forza di montaggio e appartengono a una pressa a albero leggera e ben allineata. I cuscinetti di grandi dimensioni raramente si guastano perché lo strumento era troppo piccolo; falliscono perché lo strumento è stato applicato all'anello sbagliato.
Domande frequenti: strumenti di montaggio dei cuscinetti nella pratica
Posso montare un cuscinetto con un martello?
Solo con un anello di impatto o un manicotto di raccordo adeguati su un adattamento leggero. I colpi diretti di martello su un anello e qualsiasi colpo che passa attraverso le sfere danneggeranno il cuscinetto anche se dopo avrà un bell'aspetto.
Ho bisogno di una stufa a induzione o è sufficiente un forno?
Un forno gestisce volumi bassi e adattamenti semplici, ma si riscalda lentamente e in modo non uniforme. Per lavori di produzione ripetuti, un riscaldatore a induzione con un setpoint di temperatura fornisce risultati costanti e protegge grasso e guarnizioni.
Quanto è troppo caldo per un cuscinetto?
Mantenere una temperatura pari o inferiore a 120 gradi C per i cuscinetti standard e 80 gradi C per i tipi sigillati o pre-ingrassati. Confermare con un termometro a contatto anziché al tatto.
Qual è lo strumento di montaggio più sottovalutato?
Un tubo di raccordo dimensionato per l'anello stretto, seguito da un comparatore. Insieme prevengono più guasti ai cuscinetti di qualsiasi aggiornamento della pressa.
Il montaggio è un processo misurabile, non una questione di forza e sensibilità. Abbinare l'utensile all'anello, rispettare i limiti di temperatura e verificare il risultato prima della messa in funzione della macchina. Questo è il metodo completo ed è il lavoro di affidabilità più economico disponibile in qualsiasi officina.
Un cuscinetto posizionato correttamente la prima volta sopravvivrà a tre cuscinetti che sono stati sollecitati per congetture.




Contattaci